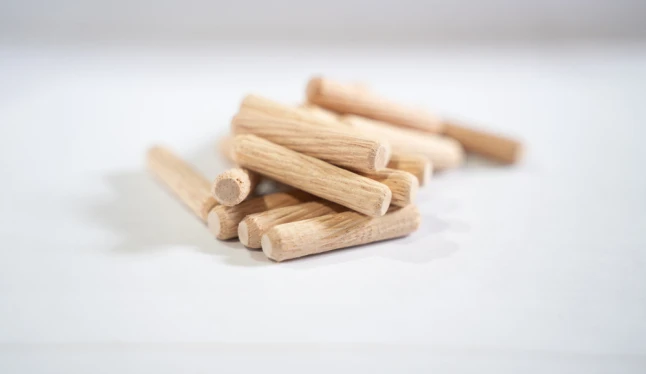


Gia công chốt gỗ số lượng lớn cho nhà máy là việc đặt xưởng chuyên dụng sản xuất chốt theo đúng kích thước, loại gỗ, độ ẩm và quy cách đóng gói mà dây chuyền lắp ráp yêu cầu. Để đơn hàng chạy ổn định, nhà máy cần chốt rõ bản vẽ, dung sai và tiêu chí nghiệm thu ngay từ đầu, thay vì chỉ gửi một mẫu chốt và chờ hàng về. Bài viết dưới đây đi qua những điểm cần chuẩn bị, quy trình sản xuất và cách kiểm soát chất lượng theo lô.
Vì sao nhà máy nên đặt gia công chốt gỗ thay vì tự sản xuất
Với nhà máy nội thất, đồ gỗ xuất khẩu hay sản xuất pallet, chốt gỗ là linh kiện nhỏ nhưng dùng liên tục với khối lượng lớn. Tự đầu tư máy tiện, máy cán rãnh, lò sấy và nhân sự vận hành chỉ hợp lý khi nhu cầu đủ lớn và ổn định trong thời gian dài. Phần lớn trường hợp, thuê gia công giúp nhà máy tập trung vào sản phẩm chính.
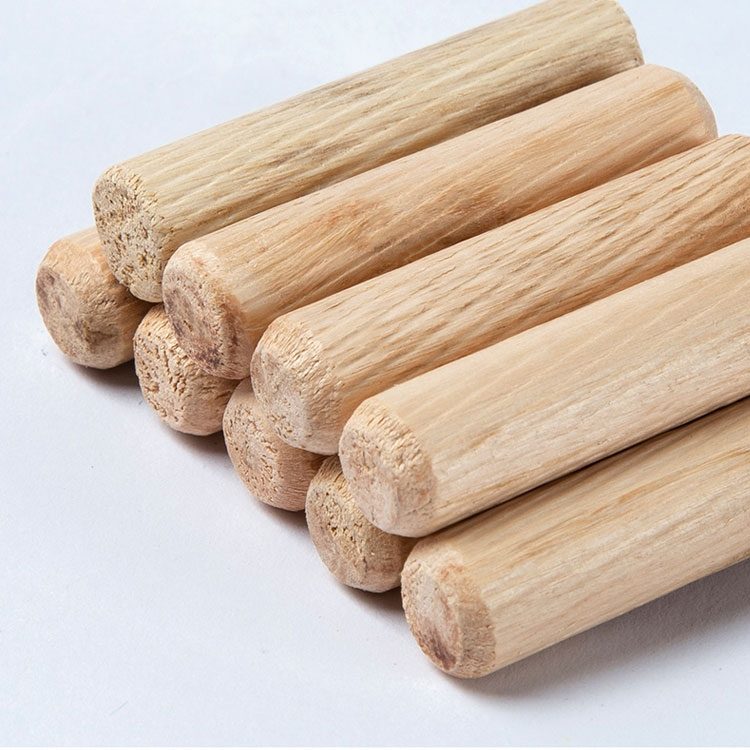
Lợi ích thực tế của việc đặt ngoài gồm:
- Không phải đầu tư thiết bị chuyên biệt và mặt bằng lưu kho phôi gỗ.
- Có thể đặt nhiều quy cách khác nhau theo từng dòng sản phẩm.
- Chủ động lịch giao hàng theo kế hoạch sản xuất, giảm tồn kho linh kiện.
- Xưởng gia công thường có kinh nghiệm chọn gỗ và sấy phù hợp cho chốt, hạn chế cong vênh.
Trường hợp không nên thuê ngoài là khi chốt có cấu trúc đặc biệt gắn liền bí mật kỹ thuật của sản phẩm, hoặc khi nhà máy đã có sẵn thiết bị đang hoạt động dưới công suất.
Thông số kỹ thuật cần thống nhất trước khi đặt hàng
Phần lớn lỗi trong đơn hàng lớn đến từ việc hai bên hiểu khác nhau về thông số. Nhà máy nên gửi bản vẽ hoặc bảng quy cách bằng văn bản, kèm mẫu thực tế nếu có, và yêu cầu xưởng xác nhận lại trước khi làm mẫu.
Đường kính, chiều dài và dung sai
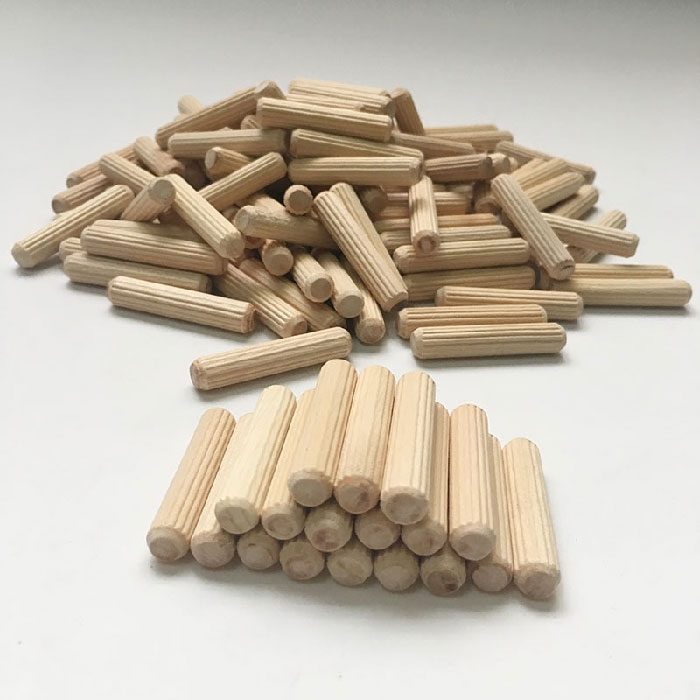
Đường kính chốt quyết định độ khít với lỗ khoan trên ván hoặc gỗ ghép. Chốt quá lớn dễ gây nứt tấm, quá nhỏ thì mối ghép lỏng và keo không bám đều. Vì vậy cần ghi rõ đường kính danh nghĩa, chiều dài và dung sai cho phép của từng thông số, đồng thời cho biết đường kính mũi khoan thực tế mà dây chuyền đang dùng.
Loại gỗ và độ ẩm
Chốt gỗ thường làm từ các loại gỗ cứng, thớ thẳng để chịu lực cắt tốt. Nhà máy nên nêu loại gỗ mong muốn hoặc yêu cầu về độ cứng, màu sắc nếu chốt lộ ra ngoài. Độ ẩm của chốt cần tương thích với độ ẩm của sản phẩm chính; chốt quá ẩm sẽ co lại sau khi lắp, còn chốt quá khô có thể nở và làm nứt mối ghép khi gặp keo gốc nước.
Bề mặt, rãnh và vát đầu
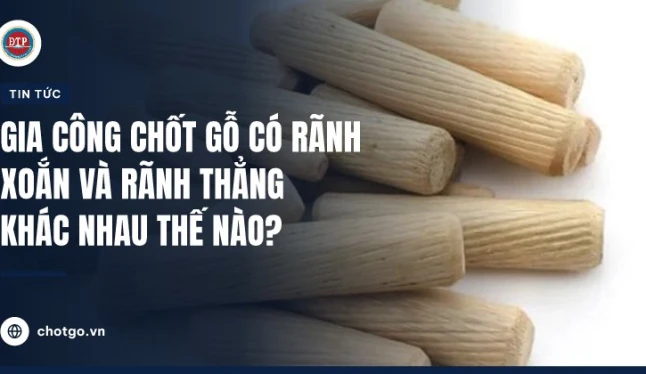
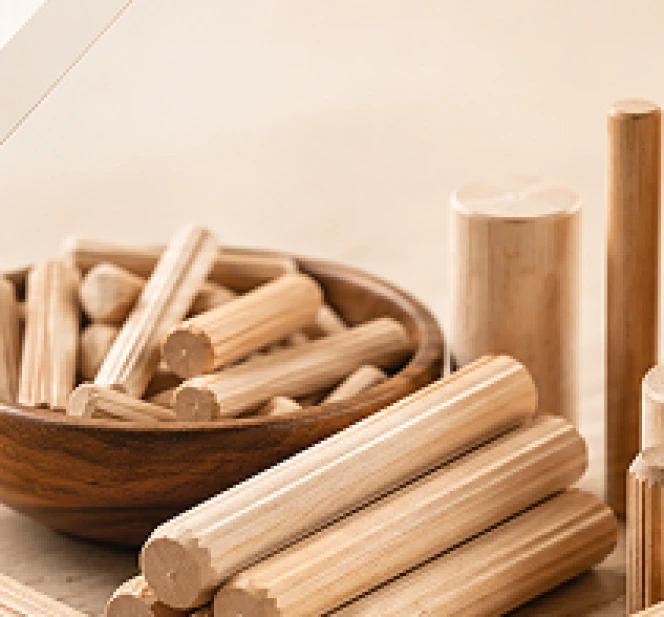
Rãnh thẳng hoặc rãnh xoắn giúp keo phân bố đều và thoát khí khi đóng chốt. Vát đầu giúp chốt vào lỗ dễ hơn, đặc biệt với dây chuyền đóng chốt tự động. Nếu dùng máy cấp chốt tự động, hãy cung cấp thông số máy để xưởng điều chỉnh độ vát và độ đồng đều phù hợp.
Quy trình gia công chốt gỗ cho đơn hàng lớn
Một đơn hàng số lượng lớn nên đi qua các bước rõ ràng, có điểm duyệt ở từng giai đoạn. Cách làm này giúp phát hiện sai lệch sớm, trước khi sản xuất hàng loạt.
- Tiếp nhận yêu cầu: nhà máy gửi bản vẽ, số lượng, tiến độ mong muốn và quy cách đóng gói.
- Tư vấn và xác nhận thông số: xưởng rà soát khả năng gia công, đề xuất loại gỗ và phương án phù hợp.
- Làm mẫu: sản xuất một lượng mẫu nhỏ để nhà máy thử lắp trên dây chuyền thật.
- Duyệt mẫu: hai bên thống nhất mẫu chuẩn, lưu giữ mẫu đối chứng để làm căn cứ nghiệm thu.
- Chuẩn bị phôi và sấy gỗ: chọn gỗ, xẻ phôi, sấy về độ ẩm đã thống nhất.
- Tiện, cán rãnh, vát đầu: gia công định hình theo quy cách đã duyệt.
- Kiểm tra và đóng gói: loại bỏ chốt lỗi, đóng gói theo lô và giao hàng theo lịch.
Bước thử lắp mẫu thường bị bỏ qua khi tiến độ gấp, nhưng đây lại là bước giúp tránh rủi ro cả lô hàng không vừa lỗ khoan.
Kiểm soát chất lượng và đóng gói theo lô
Với đơn hàng lớn, chất lượng không chỉ nằm ở từng chiếc chốt mà ở sự đồng đều giữa các lô. Nhà máy nên thống nhất tiêu chí kiểm tra và tỷ lệ lấy mẫu ngay trong hợp đồng hoặc phiếu đặt hàng.
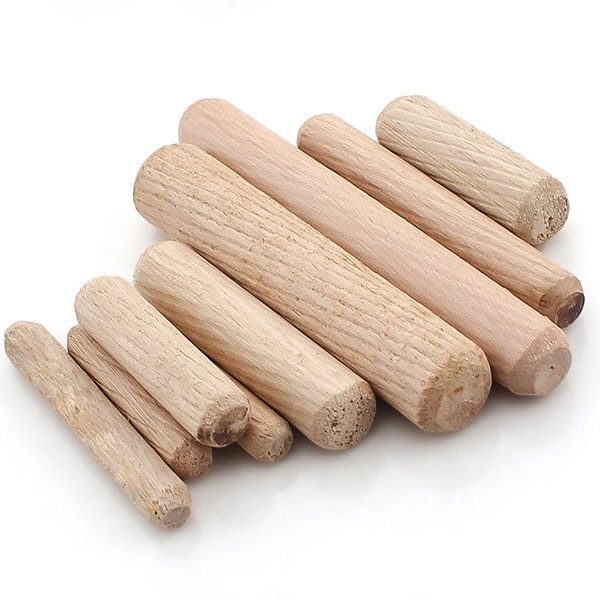
Các hạng mục kiểm tra phổ biến gồm:
- Đo ngẫu nhiên đường kính và chiều dài bằng thước kẹp hoặc dưỡng kiểm.
- Kiểm tra độ ẩm bằng máy đo cầm tay ở nhiều vị trí trong lô.
- Quan sát lỗi bề mặt như mắt gỗ, nứt đầu, xơ thớ, cong.
- Thử lắp một số chốt vào lỗ khoan thực tế trên sản phẩm.
Về đóng gói, chốt gỗ dễ hút ẩm trở lại nếu để hở trong kho. Nên yêu cầu đóng túi kín hoặc thùng có lót chống ẩm, ghi rõ quy cách, số lượng và mã lô trên bao bì. Mã lô giúp truy vết nhanh khi phát sinh vấn đề trên dây chuyền.
Khi nhận hàng, nhà máy nên bảo quản chốt ở khu vực khô ráo, gần khu lắp ráp và dùng theo nguyên tắc nhập trước xuất trước. Việc để chốt quá lâu trong môi trường ẩm có thể làm thay đổi kích thước dù xưởng đã sấy đúng yêu cầu.
Lưu ý để hợp tác lâu dài với xưởng gia công
Đơn hàng số lượng lớn thường lặp lại theo tháng hoặc theo mùa, nên mối quan hệ ổn định với một xưởng gia công có lợi cho cả hai bên. Một vài lưu ý giúp quá trình hợp tác suôn sẻ hơn:
- Chia sẻ kế hoạch sản xuất sớm: xưởng có thời gian chuẩn bị phôi gỗ và sấy, tránh thiếu hàng vào mùa cao điểm.
- Thống nhất cách xử lý hàng lỗi: quy định rõ tỷ lệ chấp nhận, cách đổi trả hoặc bù hàng.
- Giữ ổn định quy cách: mỗi lần thay đổi kích thước hay loại gỗ nên làm mẫu lại, không chỉ báo miệng.
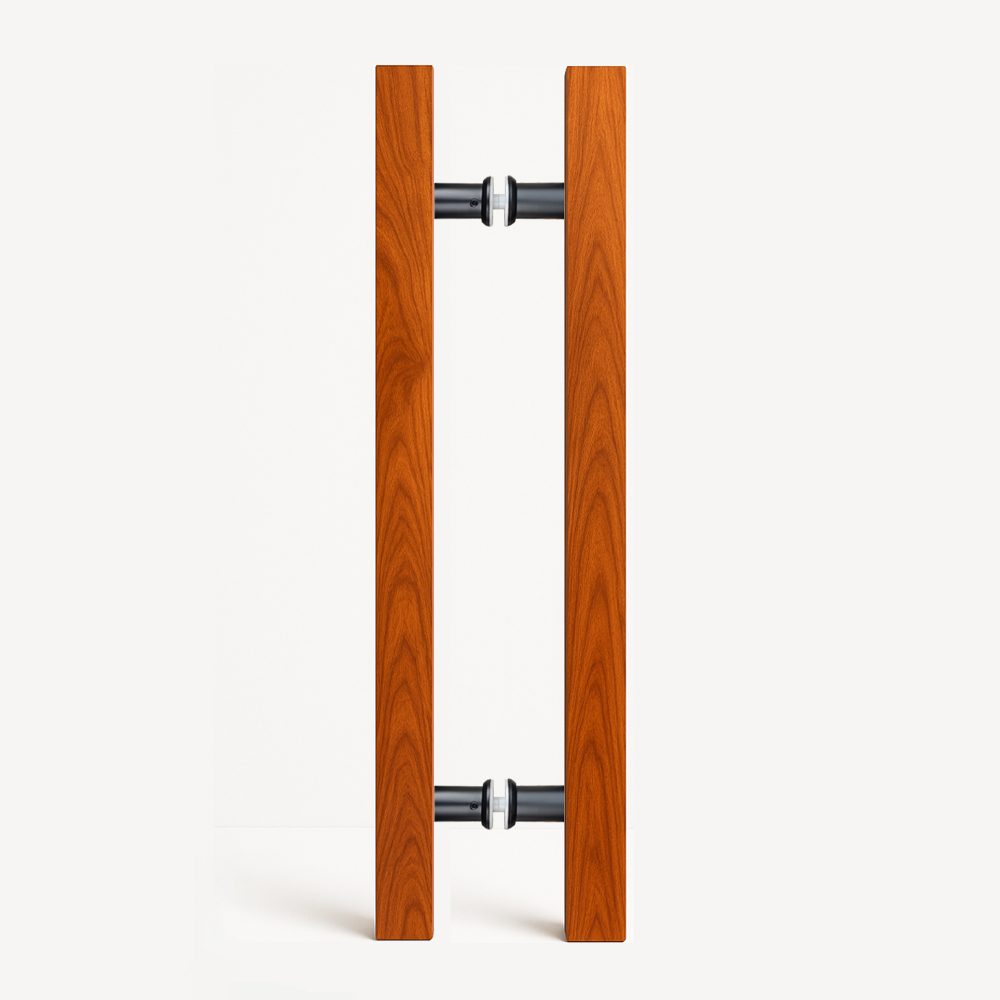
- Gộp nhu cầu phụ kiện: nếu nhà máy cần thêm nút bít gỗ, tay nắm gỗ hay song tròn gỗ, đặt cùng một đầu mối giúp đồng bộ màu gỗ và đơn giản hóa việc nhận hàng.
Không nên chọn xưởng chỉ dựa vào báo giá thấp mà bỏ qua khâu làm mẫu và năng lực sấy gỗ. Chi phí phát sinh từ một lô chốt lỗi, như dừng dây chuyền hay sửa sản phẩm, thường lớn hơn nhiều so với phần chênh lệch giá ban đầu.
Đại Thành Phát chuyên sản xuất, gia công và thương mại chốt gỗ cùng các phụ kiện gỗ như nút bít gỗ, tay nắm gỗ, song tròn gỗ, đồng thời nhận tiện gỗ theo yêu cầu và gia công phụ kiện gỗ cho nhà máy. Nếu doanh nghiệp đang cần nguồn chốt gỗ ổn định cho dây chuyền, hãy gửi bản vẽ hoặc mẫu để được tư vấn quy cách và làm mẫu thử. Liên hệ Hotline: 0919 876 777, Email: phantam.daithanhphat@gmail.com, hoặc đến trực tiếp địa chỉ Số 288/86/56 đường Huỳnh Văn Lũy, khu phố 7, Phường Phú Lợi, TP Hồ Chí Minh.